

Copyright © 2020-2021 Shenzhen CDTech Electronics LTD. Tous droits réservés. Plan du site. Propulsé par iwonder.cn
Les écrans sont largement utilisés dans les équipements industriels, les dispositifs médicaux, les produits domotiques, les systèmes automobiles et les applications embarquées. Bien que la technologie TFT LCD moderne offre une excellente qualité d'image et une grande fiabilité, des défauts d'affichage peuvent néanmoins survenir lors de la fabrication, de l'assemblage, du transport ou d'une utilisation prolongée.
Comprendre les causes profondes des défauts des écrans LCD est essentiel pour les ingénieurs, les concepteurs de produits et les équipes d'approvisionnement qui cherchent à améliorer la qualité des produits et à réduire les coûts de maintenance.
Ce guide explique les défauts les plus courants des écrans LCD, leurs causes, les méthodes de diagnostic et les stratégies de prévention efficaces.
Les défauts d'affichage LCD désignent des anomalies visuelles qui affectent négativement la qualité de l'image, la lisibilité ou l'expérience utilisateur.
Ces défauts peuvent provenir de :
· Procédés de fabrication des panneaux LCD
Problèmes d'assemblage du rétroéclairage
· Contraintes mécaniques
· Défauts de collage optique
· Conditions environnementales
Composants liés au vieillissement
· Installation incorrecte
Certains défauts sont d'ordre esthétique et acceptables selon les normes de l'industrie, tandis que d'autres peuvent indiquer des problèmes de fiabilité importants.
Type de défaut | Aspect et symptômes typiques | Cause fondamentale potentielle | Méthode de diagnostic et de test | Mesures et mesures de prévention recommandées |
Saignement de l'écran | Fuites de lumière ou halos lumineux concentrés sur les bords/coins de l'écran, très visibles sur fond sombre. | Pression excessive sur la lunette, accumulation des tolérances du cadre BLU, compression structurelle inégale. | Inspection en chambre noire sous une mire de test à 0 % de niveaux de gris (noir uni). | Optimiser la conception du boîtier mécanique, mettre en œuvre des commandes de couple normalisées, utiliser des joints d'amortissement. |
White Spot | Zones lumineuses localisées et distinctes visibles aussi bien sur fond sombre que sur fond clair uniforme. | Contamination par des particules étrangères à l'intérieur de la pile d'affichage, déformation du film optique, impact mécanique localisé. | Inspection visuelle sous fond blanc uniforme (100% Iris). | Améliorer la classe de salle blanche lors de l'intégration des écrans tactiles/BLU, optimiser l'emballage de transport. |
Effet fantôme / bavure | Traînées de mouvement, flous ou ombres résiduelles derrière les éléments graphiques en mouvement. | Temps de réponse lent des pixels à cristaux liquides, réglage incorrect de l'overdrive, limitations de la fréquence de rafraîchissement du circuit intégré du pilote. | Test de motif de mouvement (par exemple, texte défilant ou motifs de blocs mobiles). | Ajustez avec précision les registres de suralimentation du circuit intégré du pilote, sélectionnez des panneaux avec des temps de réponse natifs plus rapides. |
Rétention d'image | Image fantôme résiduelle d'un élément d'interface utilisateur statique précédemment affiché, restant visible après un changement d'écran. | Accumulation de charges au sein de la cellule LC, polarisation des cristaux liquides sous contrainte de champ électrique prolongée. | Test de marquage statique suivi d'une alternance d'images entièrement noires/entièrement blanches. | Implémenter des algorithmes de décalage de pixels dans l'interface graphique, optimiser le réglage de la tension Vcom du circuit intégré de commande. |
Dead Pixel | Un sous-pixel isolé qui reste en permanence noir, blanc ou bloqué sur une couleur fixe. | Court-circuit/circuit ouvert du transistor TFT, contamination par des microparticules lors de la photolithographie en couches minces. | Inspection du motif de remplissage d'écran en rouge, vert, bleu et blanc unis. | Effectuer le tri et la classification strictement selon les critères de la norme ISO 9241-307 en fonction du niveau d'application. |
Effet Mura | Aspect nuageux, faible contraste, luminosité irrégulière ou répartition non uniforme des couleurs sur la zone active. | Fluctuations de l'espace intercellulaire, incohérence du tri des LED de rétroéclairage, biréfringence induite par des contraintes mécaniques externes. | Mesure d'uniformité de la luminance et de la chromaticité multipoint (9 points/13 points). | Appliquer une compensation optique électronique (De-mura), imposer un tri strict du rétroéclairage, minimiser la torsion du boîtier |
Marques de pression | Points lumineux, zones sombres ou motifs arc-en-ciel localisés (anneaux de Newton) sous l'effet d'une force extérieure. | Pression de montage excessive, flexion structurelle, intégration incorrecte de la dalle tactile ou de la vitre de protection par collage à l'air. | Simulation des contraintes mécaniques, inspection topologique sur banc plat. | Ajuster le jeu mécanique (écart) entre le cadre et la surface du panneau, utiliser le collage optique (OCA/OCR). |
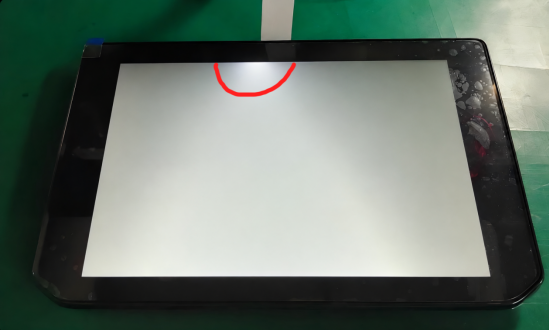
Le phénomène de fuite de lumière sur un écran LCD se produit lorsque la lumière excédentaire s'échappe par les bords ou les coins de l'écran, notamment lors de l'affichage d'images sombres.
Cela se remarque surtout dans :
· Écrans IPS
· Écrans LCD haute luminosité
· Panneaux TFT grand format
Les causes courantes incluent:
Pression excessive sur la lunette
· Tolérances d'assemblage du rétroéclairage
Compression inégale des panneaux
• Déformation mécanique lors de l'assemblage
Les saignements mineurs sont généralement considérés comme acceptables selon les normes industrielles, tandis que les saignements importants peuvent nécessiter une optimisation de la conception.
Guide connexe:
→ Fuites de lumière sur écran LCD : causes, tests, solutions et normes d’affichage IPS
Les taches blanches apparaissent comme des zones claires localisées, visibles aussi bien sur fond foncé que clair.
Les causes courantes incluent:
· Dommages causés par la pression lors de l'assemblage
Emballage de transport inadéquat
Déformation du film optique
• Particules étrangères à l'intérieur de la pile d'affichage
Les applications industrielles nécessitent souvent des procédures d'inspection strictes afin de minimiser les défauts de points blancs.
Guide connexe:
→ Taches blanches sur les écrans LCD : causes et prévention
L'effet fantôme désigne les traînées d'image qui restent visibles pendant le mouvement.
Elle est généralement causée par :
· Temps de réponse lent des cristaux liquides
· Paramètres d'overdrive incorrects
· Faibles taux de rafraîchissement
Limitations des circuits intégrés de pilotage
L'effet de rémanence est particulièrement important dans les applications affichant des graphismes animés ou du contenu vidéo.
Guide connexe:
→ Explication du phénomène de rémanence sur écran LCD
Contrairement aux écrans OLED, les écrans LCD ne subissent généralement pas de marquage permanent. Cependant, une rémanence d'image temporaire peut se produire après un affichage prolongé de contenu statique.
Les causes courantes incluent:
· Éléments d'interface utilisateur statiques à long terme
Accumulation de charges
· Températures de fonctionnement élevées
Dans la plupart des cas, la rémanence d'image disparaît après un fonctionnement normal.
Guide connexe:
→ Marquage des écrans LCD IPS : causes, prévention et durée de vie réelle des écrans IPS
Un pixel mort se produit lorsqu'un pixel individuel ne fonctionne pas correctement.
Les pixels morts peuvent apparaître comme suit :
Noir permanent
Blanc permanent
· Coloration permanente
La plupart des fabricants d'écrans LCD suivent les normes ISO relatives aux défauts de pixels, qui définissent des quantités acceptables en fonction de la taille et de la résolution de l'écran.
Le terme « mura » désigne une variation non uniforme de la luminosité ou de la couleur sur la surface de l'écran.
Les sources courantes incluent :
• Variation du processus TFT
• Incohérence du rétroéclairage
Variation du film optique
· Alignement irrégulier des cristaux liquides
Les défauts de type mura sont particulièrement critiques dans les applications médicales, automobiles et industrielles exigeant une grande uniformité d'image.
Les dommages dus à la pression surviennent lorsqu'une force extérieure déforme la structure de l'écran LCD.
Les symptômes comprennent:
Points positifs
· Taches sombres
· Motifs arc-en-ciel
· Distorsion permanente de l'écran
Les causes typiques incluent :
· Pression de montage excessive
Impacts sur les transports
• Intégration incorrecte de l'écran tactile
Une conception mécanique adéquate est essentielle à la prévention.
Guide connexe:
→ Guide des dommages causés par la pression sur les écrans LCD
L'évaluation des défauts des écrans LCD varie selon l'application, les exigences du client et les normes industrielles. Bien qu'il n'existe pas de norme universelle définissant les niveaux acceptables de bavures d'écran, plusieurs critères couramment utilisés sont employés lors de l'inspection des écrans.
De nombreux fabricants d'écrans LCD se réfèrent aux classifications des défauts de pixels basées sur la norme ISO pour évaluer les pixels morts et les défauts de sous-pixels. Le nombre de défauts acceptable dépend de la résolution et de la taille de la dalle, ainsi que des spécifications du client.
L'uniformité de la luminosité est généralement mesurée en plusieurs points de la surface d'affichage à l'aide d'un luminancemètre étalonné. Les clients industriels définissent souvent leurs propres seuils d'acceptation en fonction des exigences de l'application.
Le phénomène de « brevet » est généralement évalué à l’aide d’une image test noire dans des conditions d’éclairage ambiant contrôlées. Les méthodes d’inspection typiques comprennent :
l Environnement sombre ou faiblement éclairé
l Distance de vision fixe
l Niveau de luminosité d'affichage spécifié
l Des paramètres d'exposition de l'appareil photo cohérents sont nécessaires lorsque la documentation l'exige.
Étant donné que la visibilité des saignements dépend de l'angle de vision, de la luminosité et de la lumière ambiante, les critères d'acceptation sont souvent spécifiques au client plutôt que strictement standardisés.
l Présentoirs médicaux : exigences plus strictes en matière d’uniformité et de défauts.
l Écrans automobiles : considérations environnementales et de fiabilité supplémentaires.
l Interfaces homme-machine industrielles : l'accent est mis sur la lisibilité, la durabilité et la stabilité à long terme.
Les fabricants professionnels d'écrans LCD utilisent plusieurs procédures d'inspection pour identifier les défauts d'affichage.
Les ingénieurs inspectent les écrans dans des conditions d'éclairage contrôlées.
Les mesures de luminance sont effectuées en plusieurs points sur la surface de l'écran.
Les écrans fonctionnent en continu pendant de longues périodes afin d'identifier les défaillances précoces.
Les panneaux subissent :
• Tests à haute température
· Tests à basse température
· Cycles thermiques
• Tests d'humidité
Les performances d'affichage sont évaluées selon les critères suivants :
· Luminosité
Rapport de contraste
· Précision des couleurs
· Temps de réponse
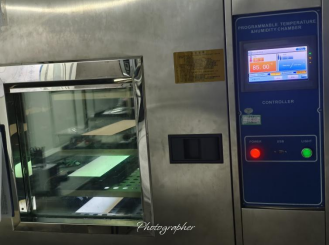
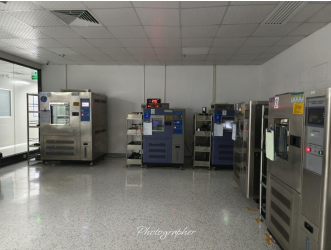
PS : Chambre de test de cyclage thermique/d’humidité
La prévention des défauts d'affichage commence dès la conception et la fabrication du produit.
Les meilleures pratiques incluent :
Évitez toute compression excessive du module LCD.
Un bon alignement du rétroéclairage réduit les fuites de lumière et les variations d'uniformité de la luminosité.
Mettre en œuvre des commandes normalisées de couple et de pression.
Le collage OCA de haute qualité améliore la stabilité et la durabilité de l'écran.
Une validation complète permet d'identifier les problèmes potentiels avant la production en série.
Chez CDTech, chaque anomalie de terrain inattendue est traitée avec la plus grande rigueur technique grâce à notre méthodologie standardisée de résolution de problèmes 8D (Huit Disciplines). L'étude de cas suivante illustre comment notre laboratoire d'ingénierie de la fiabilité utilise des diagnostics de défaillance avancés pour identifier les causes profondes et optimiser en continu nos directives de conception pour la fabrication (DFM).
Aperçu et objectif
Dans les applications industrielles et automobiles à haute fiabilité, les modules LCD TFT doivent résister à une intégration mécanique rigoureuse sans présenter d'anomalies d'uniformité optique. Un problème courant pour les écrans à bords fins et haute luminosité est la fuite de lumière localisée.
Alors que le phénomène de fuite de lumière sur les bords est traditionnellement imputé à la force de serrage externe du cadre, le laboratoire d'ingénierie de fiabilité de CDTech a mené une analyse physique destructive (DPA) sur un module haute luminosité de 10.1 pouces pour découvrir comment les contraintes à l'échelle micrométrique lors de l'intégration structurelle peuvent induire des anomalies électro-optiques.
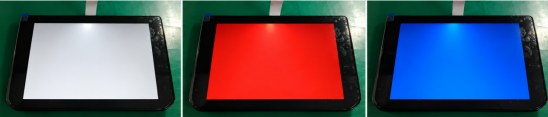
Figure 1 Vérification de l'uniformité chromatique multi-motifs sous contrôle
Afin de déterminer la couche structurelle exacte responsable du pic de luminosité localisé, notre laboratoire a mis en œuvre un protocole systématique d'isolation des couches :
Analyse chromatique multi-motifs : Le module d’affichage a été testé à l’aide de bancs de test optiques en laboratoire. Des motifs unis rouge, bleu, vert, blanc et gris ont été affichés. L’analyse a révélé un pic de luminosité statique et concentré, de forte intensité, localisé directement au-dessus de l’orifice d’entrée du rétroéclairage, tandis que les zones adjacentes présentaient des valeurs de lux plus faibles.
Vérification du découplage du BLU : La cellule ouverte de l’écran LCD a été soigneusement séparée de l’unité de rétroéclairage (BLU). L’illumination de la structure BLU nue a montré que l’anomalie de point chaud restait pleinement active sur les feuilles optiques nues. Ceci a permis d’isoler définitivement la cause première, qui n’était ni une compression standard de l’entrefer de la couche de cristaux liquides, ni une distorsion du polariseur.
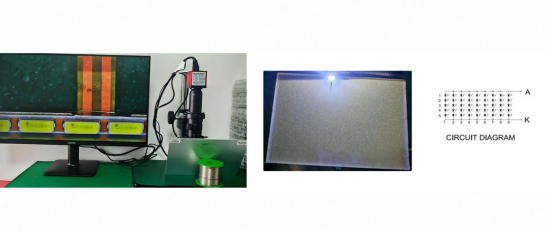
Figure 2 Fractographie microscopique de la trace FPC et analyse de la topologie du circuit en coupe transversale
L'enquête s'est concentrée sur les microcircuits de l'ensemble de la barre lumineuse LED périphérique :
• Fractographie microscopique : sous un microscope CCD à fort grossissement, une fracture structurelle localisée a été identifiée au niveau du chanfrein en L de la piste du circuit imprimé flexible de rétroéclairage (BL-FPC). La couche de cuivre dans le substrat en polyimide présentait une rupture partielle en circuit ouvert, laissant apparaître des bords de fracture irréguliers et sous contrainte.
• Mécanisme de la matrice de circuits : En se référant à la topologie du circuit (matrice 5S9P), la déchirure partielle du FPC a fortement réduit la section de cuivre. Conformément à la loi d’Ohm, cette réduction localisée de la masse du conducteur a engendré une forte augmentation de la résistance. Cette instabilité a directement forcé le courant de commande dans cette boucle parallèle à dépasser largement les spécifications techniques. La surintensité qui en a résulté au niveau des LED de terminaison a provoqué une surtension électrique (EOS), engendrant un point chaud optique intense et un décalage local de la température de couleur, se manifestant par un halo lumineux localisé.
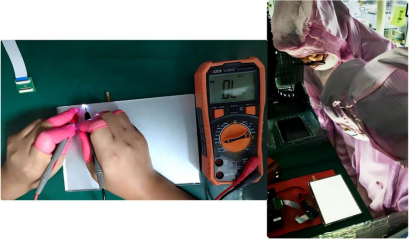
Figure 3 L'équipe d'ingénierie de CDTech met en œuvre des actions correctives et des améliorations standardisées de la conception pour la fabrication (DFM)
Pour vérifier la nature latente de ce défaut, les ingénieurs ont utilisé un multimètre numérique afin de tester chaque diode LED du circuit. Chaque puce semi-conductrice s'est avérée intrinsèquement fonctionnelle et intacte.
En appliquant une micropression sur les conducteurs FPC fracturés, la continuité électrique a été totalement rétablie et l'artefact de saignement en bordure a disparu instantanément. Le relâchement de la pression a entraîné la réapparition immédiate du point chaud.
Constat d'ingénierie concernant la latence : Ce mode de défaillance illustre un défaut mécanique latent classique, se traduisant par une transformation optique. La cause première a été identifiée : une concentration localisée de contraintes de flexion ou une traction à angle aigu lors des phases préliminaires de manutention et de prélèvement du produit, créant une microfissure interne invisible sous la surface. Point crucial, cette microfissure est restée initialement conductrice, permettant au module de réussir tous les contrôles qualité et les tests fonctionnels standard en usine. Cependant, les contraintes thermiques, les vibrations liées au transport et l'assemblage du boîtier ont ensuite agi comme des accélérateurs de contraintes mécaniques, provoquant la propagation complète de la microfissure latente en une fracture ouverte sur le terrain.
Afin d'éliminer complètement ce mode de défaillance du cycle de vie du produit, CDTech a institutionnalisé les améliorations suivantes en matière de conception pour la fabrication (DFM) et de sécurité des processus pour toutes les séries de production :
• Contrôles de gestion procédurale (procédure opérationnelle standard mise à jour) :
Un protocole obligatoire de levage coplanaire équilibré anti-torsion a été mis en place sur toutes les lignes d'assemblage et d'intégration. Les procédures opératoires standard (POS) ont été mises à jour afin d'imposer une règle stricte de charge de traction nulle sur l'extrémité du circuit imprimé flexible (FPC). Il est formellement interdit aux opérateurs d'exercer une traction, un frottement ou une contrainte asymétrique sur les zones sensibles du FPC lors du déplacement des composants.
· Intégration du gabarit à faible force d'insertion Poka-Yoke :
Des gabarits de test Poka-Yoke personnalisés et intégrés, à faible force d'insertion, sont installés à tous les postes d'inspection optique finale. Ces gabarits limitent mécaniquement l'engagement et l'angle d'insertion du FPC, éliminant ainsi tout risque de flexion brusque ou de torsion importante lors de l'engagement des conducteurs.
• Tests de résistance avancés (vérification de la fiabilité) :
Ajout d'un profil de contrainte de cyclage thermique avant assemblage pour cuire et tester les barres lumineuses avant le collage final du module. Ceci garantit que toute faiblesse latente des pistes ou microfissures du substrat est détectée, isolée et réparée en toute sécurité en usine avant l'expédition.
CDTech se concentre sur les solutions d'écrans LCD TFT industriels et embarqués, où la fiabilité et la disponibilité à long terme sont essentielles.
Les fonctionnalités clés incluent :
modules LCD TFT personnalisés de 1.5" à 15.6".
l Collage optique et intégration OCA
l Solutions d'affichage extérieur haute luminosité
l Tests de fiabilité de niveau industriel
l Expérience dans les applications automobiles et médicales
l Assistance à long terme en matière d'approvisionnement et de personnalisation
Ces fonctionnalités aident les clients à réduire les pannes sur le terrain et à améliorer la cohérence d'affichage sur l'ensemble des volumes de production.
Quels sont les défauts les plus courants des écrans LCD industriels que les ingénieurs doivent connaître ?
Le plus fréquent défauts des écrans LCD industriels comprennent Fuites de rétroéclairage, points blancs, images fantômes, marquage, pixels morts et dommages dus à la pressionChacun de ces facteurs influe différemment sur la visibilité et la fiabilité. La détection précoce par inspection visuelle et tests d'uniformité contribue à prévenir les défaillances. Privilégiez les panneaux soumis à un contrôle qualité rigoureux, tels que ceux de CDTech, afin de réduire les taux de défauts dans les applications critiques.
Comment diagnostiquer et réparer les problèmes de fuite de lumière sur un écran LCD ?
Pour identifier les fuites de lumière sur un écran LCD , affichez une image noire dans un environnement sombre et vérifiez la présence de fuites de lumière irrégulières sur les bords. Les causes peuvent être un joint défectueux ou des problèmes de diffusion du rétroéclairage. Les solutions consistent à améliorer l'assemblage de la dalle, à remplacer les unités défectueuses ou à recalibrer la luminosité. Pour prévenir ces problèmes, utilisez des dalles de haute qualité et évitez toute contrainte mécanique lors de l'installation.
Quelles sont les causes des taches blanches sur les écrans LCD industriels et comment les prévenir ?
Les points blancs sur les écrans LCD sont souvent dus à des dommages causés par la pression, à la poussière ou à des défauts de la couche de diffusion . Pour les prévenir, maintenez des conditions de salle blanche lors de l'assemblage et évitez toute pression excessive lors de la manipulation. Utilisez des systèmes de fixation protecteurs et inspectez les panneaux sous un éclairage uniforme. Un dépistage précoce permet d'enrayer leur propagation et garantit une qualité d'affichage constante.
Pourquoi le phénomène de rémanence sur écran LCD se produit-il et comment optimiser ses performances ?
L'effet de rémanence sur les écrans LCD est dû à des temps de réponse des pixels trop longs ou à une mauvaise gestion de la tension , ce qui provoque des images fantômes. Optimisez les performances en choisissant des dalles avec des temps de réponse plus rapides, en ajustant les paramètres d'overdrive et en adaptant la fréquence de rafraîchissement aux besoins de l'application. Tester la netteté des mouvements avec des motifs en mouvement permet d'affiner les performances dans les systèmes industriels.
Quelle est la différence entre le marquage et la rémanence d'image sur les écrans LCD ?
Le marquage d'écran est un dommage permanent causé par une exposition prolongée à des images statiques, tandis que la rémanence d'image est temporaire et s'estompe avec le temps. Ces deux phénomènes sont dus à une usure irrégulière des pixels ou à une accumulation de charges. Pour prévenir ces problèmes, il est conseillé de faire varier le contenu affiché, de réduire la luminosité et de limiter l'utilisation de l'écran. Une bonne gestion thermique contribue également à prolonger considérablement la durée de vie de l'écran LCD.
Comment détecter et réparer les pixels morts dans les écrans LCD industriels ?
Détectez les pixels morts à l'aide d'écrans de test de couleur unie afin de repérer les pixels non réactifs ou bloqués. Comparez les résultats aux normes de défauts ISO pour déterminer leur acceptabilité. Les problèmes mineurs peuvent être corrigés à l'aide d'outils de simulation de pixels, mais les défauts graves nécessitent le remplacement de la dalle. Les fournisseurs haut de gamme comme CDTech appliquent généralement des seuils de qualité de pixels plus stricts.
Quelles sont les causes des dommages causés par la pression sur les écrans LCD et comment les prévenir ?
Les écrans LCD peuvent être endommagés par une pression excessive lors de l'installation, un boîtier trop étroit ou des vibrations. Cela peut entraîner une décoloration ou une déformation permanente. Pour éviter ce problème, utilisez des supports de montage adaptés, prévoyez un dégagement suffisant autour de la dalle et appliquez une pression uniforme. Les écrans robustes sont indispensables dans les environnements industriels soumis à des contraintes mécaniques.
Comment élaborer une stratégie efficace de test et de prévention des problèmes liés aux écrans LCD pour un usage industriel ?
Une stratégie de test efficace pour les écrans LCD comprend des contrôles d'uniformité, l'inspection des pixels, des tests de résistance aux contraintes environnementales et l'étalonnage . Il convient d'y associer une maintenance préventive, notamment le contrôle de la température et des inspections périodiques. La mise en œuvre de listes de contrôle standardisées et d'outils de test automatisés permet de détecter les défauts au plus tôt, garantissant ainsi une fiabilité à long terme et une réduction des temps d'arrêt dans les applications industrielles.
CDTech se spécialise dans les écrans TFT LCD et les solutions tactiles sur mesure, de 1.5 à 15.6 pouces, pour les applications industrielles, médicales, automobiles et embarquées. Grâce à une gestion rigoureuse de la qualité, des tests de fiabilité et des procédés de fabrication avancés, CDTech aide ses clients à réduire les défauts d'affichage et à améliorer la performance à long terme de leurs produits.
Comment corriger le marquage et la rémanence d'image des écrans IPS en 30 minutes
Rétention d'image IPS : causes, prévention, solutions et santé à long terme de la dalle
Marquage des écrans IPS : causes, prévention, solutions et durée de vie en 2026
Marquage des écrans IPS : risques réels, prévention, solutions et santé à long terme de l’écran
Comment résoudre les problèmes courants d'affichage LCD
Marquage des écrans IPS : causes, prévention et durée de vie réelle des écrans IPS
Qu’est-ce que la rémanence d’image exactement sur les écrans LCD ?
Comment éliminer le mura des rétroéclairages LCD : un guide de test complet
Prévention des taches blanches sur écran LCD : Guide d’ingénierie matérielle
En continuant à utiliser ce site, vous acceptez notre politique de confidentialité et nos conditions générales d'utilisation.