

Copyright © 2020-2021 Shenzhen CDTech Electronics LTD. Todos los derechos reservados. Mapa del sitio . Desarrollado por iwonder.cn
Las pantallas se utilizan ampliamente en equipos industriales, dispositivos médicos, productos para el hogar inteligente, sistemas automotrices y aplicaciones integradas. Si bien la tecnología TFT LCD moderna ofrece una excelente calidad de imagen y fiabilidad, aún pueden producirse defectos en las pantallas durante la fabricación, el ensamblaje, el transporte o el funcionamiento a largo plazo.
Comprender las causas fundamentales de los defectos en las pantallas LCD es esencial para los ingenieros, los diseñadores de productos y los equipos de compras que buscan mejorar la calidad del producto y reducir los costos de mantenimiento.
Esta guía explica los defectos más comunes de las pantallas LCD, sus causas, los métodos de diagnóstico y las estrategias de prevención eficaces.
Los defectos en las pantallas LCD se refieren a anomalías visuales que afectan negativamente la calidad de la imagen, la legibilidad o la experiencia del usuario.
Estos defectos pueden tener su origen en:
• Procesos de fabricación de paneles LCD
• Problemas de montaje de la retroiluminación
· Estrés mecánico
• Defectos de unión óptica
· Condiciones ambientales
· Componentes envejecidos
· Instalación incorrecta
Algunos defectos son estéticos y aceptables según los estándares de la industria, mientras que otros pueden indicar problemas importantes de fiabilidad.
Tipo de defecto | Aspecto y síntomas típicos | Posible causa raíz | Método de diagnóstico y prueba | Medidas recomendadas y prevención |
Sangrado de pantalla | Fugas de luz o halos brillantes concentrados en los bordes/esquinas de la pantalla, muy visibles sobre fondos oscuros. | Presión excesiva en el bisel, acumulación de tolerancias en el marco BLU, compresión estructural desigual. | Inspección en cuarto oscuro bajo un patrón de prueba de escala de grises al 0% (negro sólido). | Optimizar el diseño de la carcasa mecánica, implementar controles de par estandarizados y utilizar juntas amortiguadoras. |
Mancha Blanca | Áreas brillantes localizadas y bien definidas, visibles tanto sobre fondos oscuros como sobre fondos de luz uniforme. | Contaminación por partículas extrañas dentro del conjunto de la pantalla, deformación de la película óptica, impacto mecánico localizado. | Inspección visual sobre un fondo blanco uniforme (100% iris). | Mejorar la clase de sala limpia durante la integración del panel táctil/BLU y optimizar el embalaje para el transporte. |
Efecto fantasma / Manchas | Rastros de movimiento, desenfoque o sombras residuales que siguen a los elementos gráficos en movimiento. | Tiempo de respuesta lento de los píxeles de cristal líquido, ajuste de sobremarcha incorrecto, limitaciones en la actualización del circuito integrado del controlador. | Prueba de patrones de movimiento (por ejemplo, texto desplazable o patrones de bloques en movimiento). | Ajuste con precisión los registros de sobrecarga del circuito integrado del controlador y seleccione paneles con tiempos de respuesta nativos más rápidos. |
Retencion de IMAGENES | Imagen residual de un elemento de interfaz de usuario estático que se mostró previamente y que permanece visible después de cambiar de pantalla. | Acumulación de carga dentro de la celda de cristal líquido, polarización del cristal líquido bajo tensión prolongada de campo eléctrico. | Prueba de quemado de patrón estático seguida de alternancia de imagen totalmente en negro/totalmente en blanco. | Implementar algoritmos de desplazamiento de píxeles en la interfaz gráfica de usuario y optimizar el ajuste del voltaje Vcom del circuito integrado controlador. |
Pixel muerto | Un único subpíxel aislado que permanece permanentemente negro, blanco o con un color fijo. | Cortocircuito/circuito abierto en transistor TFT, contaminación por micropartículas durante la fotolitografía de película delgada. | Inspección de patrones sólidos rojos, verdes, azules y blancos que llenan la pantalla. | Realizar el cribado y la clasificación siguiendo estrictamente los criterios de la norma ISO 9241-307 en función del grado de aplicación. |
Efecto Mura | Brillo irregular, bajo contraste y aspecto nuboso, o distribución de color no uniforme en toda el área activa. | Fluctuación del espacio entre celdas, inconsistencia en la clasificación de los LED de retroiluminación, birrefringencia inducida por estrés mecánico externo. | Medición de la uniformidad de la luminancia y la cromaticidad en múltiples puntos (9 puntos/13 puntos). | Aplicar compensación óptica electrónica (De-mura), imponer una clasificación estricta de la retroiluminación, minimizar la torsión de la carcasa. |
Marcas de presión | Puntos brillantes, manchas oscuras o patrones de arcoíris localizados (anillos de Newton) bajo la acción de una fuerza externa. | Presión de montaje excesiva, flexión estructural, integración inadecuada del panel táctil o del cristal de cubierta mediante unión por aire. | Simulación de esfuerzos mecánicos, inspección topológica de bancada plana. | Ajuste la holgura mecánica (espacio) entre el bisel y la superficie del panel, utilice unión óptica (OCA/OCR). |
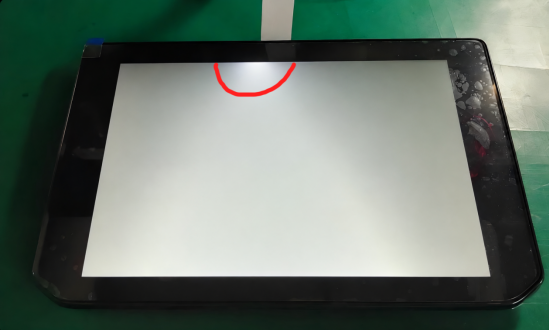
El sangrado de luz en las pantallas LCD se produce cuando el exceso de luz se escapa por los bordes o las esquinas de la pantalla, especialmente al mostrar imágenes oscuras.
Se nota más en:
· Pantallas IPS
· Pantallas LCD de alto brillo
Paneles TFT de gran formato
Las causas comunes incluyen:
• Presión excesiva en el bisel
• Tolerancias de ensamblaje de la retroiluminación
· Compresión desigual del panel
· Deformación mecánica durante el montaje
En general, un sangrado leve se considera aceptable según los estándares de la industria, mientras que un sangrado severo puede requerir la optimización del diseño.
Guía relacionada:
→ Sangrado de pantallas LCD: causas, pruebas, soluciones y estándares de pantallas IPS
Las manchas blancas aparecen como áreas brillantes localizadas, visibles tanto sobre fondos oscuros como claros.
Las causas comunes incluyen:
• Daños por presión durante el montaje
• Embalaje de transporte inadecuado
· Deformación de la película óptica
Partículas extrañas dentro de la pila de la pantalla
Las aplicaciones industriales suelen requerir procedimientos de inspección estrictos para minimizar los defectos de manchas blancas.
Guía relacionada:
→ Manchas blancas en pantallas LCD: causas y prevención
El efecto fantasma se refiere a las estelas de imagen que permanecen visibles durante el movimiento.
Suele estar causada por:
• Tiempo de respuesta lento del cristal líquido
• Ajustes de overdrive incorrectos
• Bajas frecuencias de actualización
Limitaciones del circuito integrado del controlador
El efecto fantasma es especialmente importante en aplicaciones que muestran gráficos en movimiento o contenido de vídeo.
Guía relacionada:
→ Explicación del efecto fantasma en pantallas LCD
A diferencia de las pantallas OLED, los paneles LCD generalmente no sufren quemaduras permanentes. Sin embargo, puede producirse una retención temporal de la imagen tras la visualización prolongada de contenido estático.
Las causas comunes incluyen:
· Elementos de interfaz de usuario estáticos a largo plazo
Acumulación de carga
• Altas temperaturas de funcionamiento
En la mayoría de los casos, la retención de imagen desaparece después del funcionamiento normal.
Guía relacionada:
→ Quemado de pantallas LCD IPS: causas, prevención y vida útil real de las pantallas IPS
Un píxel muerto se produce cuando un píxel individual no funciona correctamente.
Los píxeles muertos pueden aparecer de la siguiente manera:
· Permanentemente negro
• Permanentemente blanco
• Coloración permanente
La mayoría de los fabricantes de pantallas LCD siguen las normas ISO sobre defectos de píxeles, que definen las cantidades aceptables en función del tamaño y la resolución del panel.
Mura se refiere a la variación no uniforme del brillo o del color en toda la superficie de la pantalla.
Las fuentes comunes incluyen:
Variación del proceso TFT
• Inconsistencia en la retroiluminación
Variación de la película óptica
Alineación desigual del cristal líquido
Los defectos de Mura son especialmente críticos en aplicaciones médicas, automotrices e industriales que requieren una alta uniformidad de imagen.
Los daños por presión se producen cuando una fuerza externa deforma la estructura de la pantalla LCD.
Los síntomas incluyen:
· Puntos positivos
· Manchas oscuras
· Patrones de arcoíris
• Distorsión permanente de la pantalla
Las causas típicas incluyen:
• Presión de montaje excesiva
• Impactos del transporte
· Integración inadecuada del panel táctil
Un diseño mecánico adecuado es esencial para la prevención.
Guía relacionada:
→ Guía de daños por presión en pantallas LCD
La evaluación de defectos en pantallas LCD varía según la aplicación, los requisitos del cliente y los estándares de la industria. Si bien no existe un estándar universal que defina niveles aceptables de sangrado de pantalla, se utilizan varios criterios de referencia comunes durante la inspección de pantallas.
Muchos fabricantes de pantallas LCD utilizan clasificaciones de defectos de píxeles basadas en la norma ISO para evaluar los píxeles muertos y los defectos subpíxel. El número aceptable de defectos depende de la resolución del panel, el tamaño y las especificaciones del cliente.
La uniformidad del brillo se suele medir en varios puntos de la superficie de la pantalla mediante un medidor de luminancia calibrado. Los clientes industriales suelen definir sus propios umbrales de aceptación en función de los requisitos de la aplicación.
El sangrado de pantalla se evalúa comúnmente utilizando una imagen de prueba negra bajo condiciones de iluminación ambiental controladas. Las prácticas de inspección típicas incluyen:
l Habitación oscura o ambiente con poca luz
l Distancia de visualización fija
l Nivel de brillo de la pantalla especificado
l Ajustes de exposición de la cámara consistentes cuando se requiere documentación.
Dado que la visibilidad del sangrado depende del ángulo de visión, el brillo y la luz ambiental, los criterios de aceptación suelen ser específicos para cada cliente en lugar de estar estrictamente estandarizados.
l Pantallas médicas: requisitos más estrictos de uniformidad y defectos.
l Pantallas para automóviles: consideraciones adicionales sobre medio ambiente y fiabilidad.
l Interfaces hombre-máquina industriales: se centran en la legibilidad, la durabilidad y la estabilidad a largo plazo.
Los fabricantes profesionales de pantallas LCD utilizan múltiples procedimientos de inspección para identificar defectos en la pantalla.
Los ingenieros inspeccionan las pantallas bajo condiciones de iluminación controladas.
Las mediciones de luminancia se realizan en múltiples puntos de la superficie de la pantalla.
Las pantallas funcionan de forma continua durante períodos prolongados para detectar fallos en las primeras etapas de vida útil del producto.
Los paneles se someten a:
• Pruebas a altas temperaturas
• Pruebas a baja temperatura
· Ciclo térmico
• Prueba de humedad
El rendimiento de la pantalla se evalúa en función de:
· Brillo
· Relación de contraste
· Precisión del color
• Tiempo de respuesta
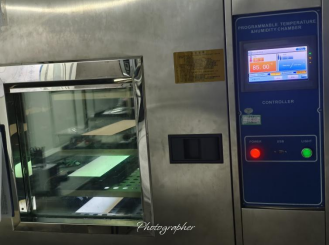
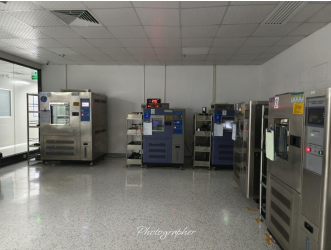
PD: Cámara de pruebas de ciclos térmicos/humedad
La prevención de defectos en las pantallas comienza durante el diseño y la fabricación del producto.
Las mejores prácticas incluyen:
Evite ejercer fuerzas de compresión excesivas sobre el módulo LCD.
Una correcta alineación de la retroiluminación reduce las fugas de luz y la falta de uniformidad del brillo.
Implementar controles estandarizados de par y presión.
La unión OCA de alta calidad mejora la estabilidad y la durabilidad de la pantalla.
Una validación exhaustiva ayuda a identificar posibles problemas antes de la producción en masa.
En CDTech, cada anomalía inesperada en el campo se aborda con el máximo rigor técnico mediante nuestra metodología estandarizada de resolución de problemas 8D (Ocho Disciplinas). El siguiente caso práctico demuestra cómo nuestro Laboratorio de Ingeniería de Confiabilidad utiliza diagnósticos avanzados de fallas para descubrir las causas raíz y optimizar continuamente nuestras directrices de Diseño para la Fabricación (DFM).
Descripción general y objetivo
En aplicaciones industriales y automotrices de alta fiabilidad, los módulos TFT LCD deben soportar una integración mecánica rigurosa sin desarrollar anomalías en la uniformidad óptica. Un problema común en las pantallas de bisel delgado y alto brillo es la fuga de luz localizada.
Si bien tradicionalmente se atribuye el sangrado de los bordes a la fuerza de sujeción del bisel externo, el Laboratorio de Ingeniería de Confiabilidad de CDTech realizó un Análisis Físico Destructivo (DPA, por sus siglas en inglés) en un módulo de 10.1 pulgadas de alto brillo para descubrir cómo la tensión a nivel micro durante la integración estructural puede inducir anomalías electroópticas.
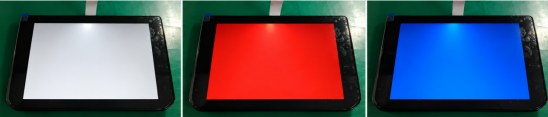
Figura 1. Verificación de la uniformidad cromática de patrones múltiples bajo condiciones controladas.
Para determinar la capa estructural exacta responsable del pico de brillo localizado, nuestro laboratorio ejecutó un protocolo sistemático de aislamiento de capas:
• Análisis cromático multipatrón: El módulo de visualización se probó con dispositivos ópticos de laboratorio. Se generaron patrones en rojo, azul, verde, blanco y escala de grises. El análisis reveló un pico de brillo estático y concentrado de alta intensidad, localizado directamente sobre el puerto de entrada de la retroiluminación del borde, mientras que las zonas adyacentes mostraron valores de lux reducidos.
• Verificación del desacoplamiento de la BLU: La celda abierta de la pantalla LCD se separó cuidadosamente de la unidad de retroiluminación (BLU). La iluminación de la pila de la BLU sin recubrimiento mostró que la anomalía del punto caliente permanecía completamente activa en las láminas ópticas sin recubrimiento. Esto permitió aislar de forma concluyente la causa raíz, alejándola de la compresión estándar del espacio entre celdas de la capa de cristal líquido o de la distorsión del polarizador.
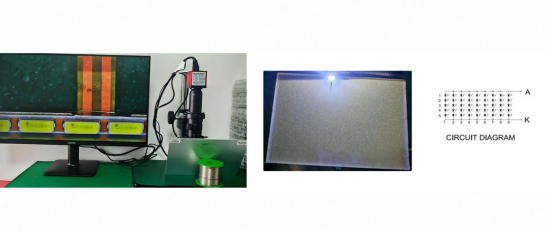
Figura 2. Fractografía microscópica del trazado FPC y análisis de la topología del circuito en sección transversal.
La investigación se centró en los microcircuitos del conjunto de la barra de luz LED perimetral:
• Fractografía microscópica: Mediante microscopía CCD de alta magnificación, se identificó una fractura estructural localizada en la esquina del chaflán en forma de L del circuito impreso flexible de retroiluminación (BL-FPC). La capa de lámina de cobre dentro del sustrato de poliimida presentaba una fisura parcial en circuito abierto, dejando bordes de fractura irregulares y tensos.
· Mecanismo de la matriz de circuitos: Al comparar la topografía del diseño del circuito (topología de matriz 5S9P), el desgarro parcial del FPC comprometió drásticamente el área de la sección transversal del cobre. Según la Ley de Ohm, esta reducción localizada en la masa del conductor creó un pico de resistencia severo. Esta inestabilidad obligó directamente a que la corriente de conducción dentro de ese bucle paralelo específico se desviara drásticamente por encima de las especificaciones de ingeniería nominales. El aumento de corriente resultante en los LED de terminación activó una condición de sobrecarga eléctrica (EOS), causando un punto caliente óptico intenso y un cambio local de la temperatura de color, que se manifestó como sangrado localizado en los bordes.
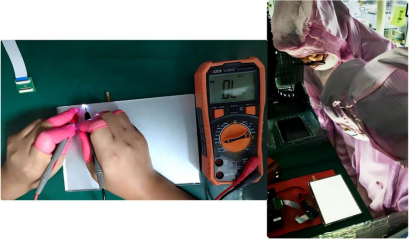
Figura 3. Equipo de ingeniería de CDTech implementando acciones correctivas de manejo y mejoras estandarizadas de DFM.
Para verificar la naturaleza latente de este defecto, los ingenieros utilizaron un multímetro digital para analizar los diodos LED individuales a lo largo del circuito. Se comprobó que todos los chips semiconductores eran intrínsecamente funcionales y no presentaban daños.
Al aplicar una presión mínima sobre los cables FPC fracturados en la mesa de laboratorio, se restableció por completo la continuidad eléctrica y el artefacto de sangrado en los bordes desapareció instantáneamente. Al liberar la presión, el punto caliente se replicó de inmediato.
Hallazgo de ingeniería sobre la latencia: Este modo de falla ejemplifica un defecto mecánico-óptico latente clásico. La causa raíz se atribuyó a la concentración localizada de esfuerzos de flexión o tracción en ángulo pronunciado durante las fases preliminares de manipulación y recogida del producto, lo que creó una microfisura interna invisible bajo la superficie. Es crucial destacar que la microfisura subsuperficial permaneció eléctricamente conductora inicialmente, lo que permitió que el módulo superara con éxito todas las pruebas de control de calidad y funcionales estándar de fábrica. Sin embargo, la carga térmica posterior, las vibraciones durante el transporte y el ensamblaje de la carcasa estructural actuaron como aceleradores de esfuerzos mecánicos, provocando que la microfisura latente se propagara por completo hasta convertirse en una fractura abierta en el campo.
Para eliminar por completo este modo de fallo del ciclo de vida del producto, CDTech ha institucionalizado las siguientes mejoras de diseño para la fabricación (DFM) y de seguridad de procesos en todas las series de producción:
· Controles de manejo de procedimientos (SOP actualizado):
Se implementó un protocolo obligatorio de "Elevación Coplanar Equilibrada Antitorsión" en todas las líneas de ensamblaje e integración. Los Procedimientos Operativos Estándar (POE) se actualizaron para aplicar una estricta regla de carga cero en la cola del FPC. Los operarios tienen estrictamente prohibido aplicar cualquier fuerza de tracción, arrastre o tensión asimétrica a las áreas sensibles del FPC durante el movimiento del componente.
· Integración de plantilla Poka-Yoke de baja fuerza de inserción:
Dispositivos de prueba Poka-Yoke personalizados e integrados, con baja fuerza de inserción, en todas las estaciones de inspección óptica final. Estos dispositivos restringen mecánicamente el ángulo de inserción y el acoplamiento del FPC, eliminando por completo la flexión pronunciada o la torsión en ángulo agudo durante el acoplamiento de los cables.
· Pruebas de estrés avanzadas (horneado de confiabilidad):
Se añadió un perfil de estrés térmico de preensamblaje para someter las barras de luz a ciclos térmicos antes de la unión final del módulo. Esto garantiza que cualquier debilidad latente en las pistas o microfisuras en el sustrato se detecten, aíslen y protejan de forma segura en la fábrica antes del envío.
CDTech se centra en soluciones TFT LCD industriales y para sistemas integrados, donde la fiabilidad y el suministro a largo plazo son fundamentales.
Las capacidades clave incluyen:
Módulos LCD TFT personalizados de 1.5" a 15.6".
l Integración de unión óptica y OCA
Soluciones de pantallas exteriores de alto brillo
l Pruebas de fiabilidad de grado industrial
Experiencia en aplicaciones automotrices y médicas.
l Soporte de suministro y personalización a largo plazo
Estas capacidades ayudan a los clientes a reducir los fallos en el campo y a mejorar la uniformidad de la visualización en todos los volúmenes de producción.
¿Cuáles son los defectos más comunes en las pantallas LCD industriales que los ingenieros deben conocer?
El mas frecuente defectos de pantallas LCD industriales incluir Fugas de luz de fondo, puntos blancos, efecto fantasma, quemado de pantalla, píxeles muertos y daños por presión.Cada factor afecta la visibilidad y la fiabilidad de forma diferente. La detección temprana mediante inspección visual y pruebas de uniformidad ayuda a prevenir fallos. Priorice los paneles con un estricto control de calidad, como los de CDTech, para reducir las tasas de defectos en aplicaciones críticas.
¿Cómo se pueden diagnosticar y solucionar los problemas de fugas de luz en las pantallas LCD?
Para identificar fugas de luz en pantallas LCD , muestre una imagen negra en un entorno oscuro y observe si hay fugas de luz irregulares en los bordes. Las causas incluyen un sellado deficiente o problemas de difusión de la retroiluminación. Las soluciones incluyen mejorar el ensamblaje del panel, reemplazar las unidades defectuosas o recalibrar el brillo. Para prevenirlo, utilice paneles de alta calidad y evite la tensión mecánica durante la instalación.
¿Qué causa las manchas blancas en las pantallas LCD industriales y cómo se pueden prevenir?
Las manchas blancas en las pantallas LCD suelen deberse a daños por presión, contaminación por polvo o defectos en la capa difusora . Para prevenirlas, mantenga condiciones de sala limpia durante el montaje y evite la presión excesiva durante la manipulación. Utilice sistemas de montaje protectores e inspeccione los paneles bajo iluminación uniforme. La detección temprana ayuda a prevenir la propagación y garantiza una calidad de visualización constante.
¿Por qué se produce el efecto fantasma en las pantallas LCD y cómo se puede optimizar su rendimiento?
El efecto fantasma en las pantallas LCD se produce debido a tiempos de respuesta de píxeles lentos o a un control de voltaje inadecuado , lo que provoca imágenes residuales. Optimice el rendimiento seleccionando paneles con tiempos de respuesta más rápidos, ajustando la configuración de sobremarcha y adaptando la frecuencia de actualización a las necesidades de la aplicación. Probar la nitidez del movimiento con patrones dinámicos ayuda a ajustar el rendimiento en sistemas industriales.
¿Cuál es la diferencia entre el efecto de quemado y la retención de imagen en las pantallas LCD?
El quemado de pantalla es un daño permanente causado por imágenes estáticas prolongadas, mientras que la retención de imagen es temporal y desaparece con el tiempo. Ambos se deben al desgaste irregular de los píxeles o a la acumulación de carga. Para prevenir estos problemas, rote el contenido, reduzca el brillo y gestione los ciclos de uso de la pantalla. Una gestión térmica adecuada también prolonga significativamente la vida útil de la pantalla LCD.
¿Cómo se detectan y reparan los píxeles muertos en los paneles LCD industriales?
Detecte píxeles muertos utilizando pantallas de prueba de color sólido para identificar píxeles que no responden o están atascados. Compare los resultados con los estándares de defectos ISO para determinar su aceptabilidad. Los problemas menores pueden solucionarse con herramientas de estimulación de píxeles, pero los defectos graves requieren el reemplazo del panel. Los proveedores de alta gama, como CDTech, suelen aplicar umbrales de calidad de píxeles más estrictos.
¿Qué causa los daños por presión en las pantallas LCD y cómo se pueden prevenir?
Los daños por presión en las pantallas LCD se producen por una fuerza excesiva durante la instalación, carcasas demasiado ajustadas o vibraciones. Esto provoca decoloración o deformación permanente. Para prevenirlo, utilice soportes de montaje adecuados, deje espacio libre alrededor del panel y aplique una distribución uniforme de la presión. Los diseños robustos son esenciales para entornos industriales con estrés mecánico.
¿Cómo se puede elaborar una estrategia eficaz de pruebas y prevención de fallos en pantallas LCD para uso industrial?
Una estrategia eficaz de pruebas de pantallas LCD incluye comprobaciones de uniformidad, inspección de píxeles, pruebas de estrés ambiental y calibración . Combine esto con mantenimiento preventivo, como el control de temperatura y las inspecciones periódicas. Implemente listas de verificación estandarizadas y herramientas de prueba automatizadas para detectar defectos a tiempo, lo que garantiza la fiabilidad a largo plazo y reduce el tiempo de inactividad en aplicaciones industriales.
CDTech se especializa en pantallas TFT LCD personalizadas y soluciones de pantalla táctil de 1.5 a 15.6 pulgadas para aplicaciones industriales, médicas, automotrices y de sistemas embebidos. Mediante una estricta gestión de calidad, pruebas de fiabilidad y procesos de fabricación avanzados, CDTech ayuda a sus clientes a reducir los defectos de las pantallas y a mejorar el rendimiento a largo plazo de sus productos.
Retención de imágenes IPS: causas, prevención, soluciones y estado del panel a largo plazo
Quemado de pantalla IPS: causas, prevención, soluciones y vida útil en 2026
Cómo solucionar problemas comunes de las pantallas LCD
Quemado de pantallas IPS: causas, prevención y vida útil real de las pantallas IPS
¿Qué es exactamente la retención de imagen en las pantallas LCD?
¿Pueden quemarse las pantallas IPS? Entendiendo la retención de imagen en pantallas industriales.
Cómo eliminar el efecto Mura en la retroiluminación LCD: una guía completa de pruebas.
Cómo prevenir las manchas blancas en las pantallas LCD: una guía de ingeniería de hardware.
Al continuar utilizando el sitio, usted acepta nuestra política de privacidad y nuestros Términos y Condiciones.